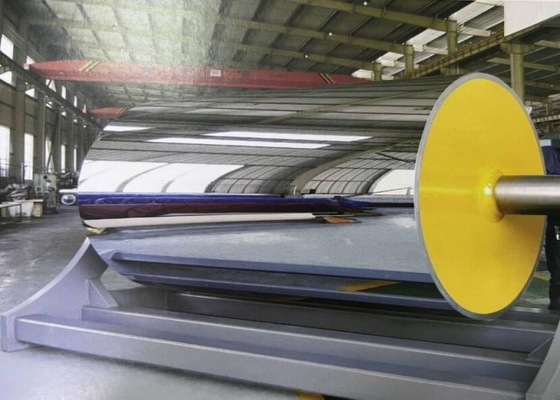
คู่มือฉบับสมบูรณ์สำหรับ Double-Shell vs Single-Shell Chill Roll ในการรีดฟิล์มความเร็วสูง
คำตอบอย่างรวดเร็ว
Double-shell chill roll คือลูกกลิ้งทำความเย็นแบบสองผนัง ซึ่งมีแผ่นกั้นแบบเกลียวเชื่อมอยู่ภายใน ทำให้ช่องว่างระหว่างแกนด้านในและเปลือกด้านนอกบางๆ กลายเป็นช่องทางแคบๆ ต่อเนื่อง เนื่องจากแกนรับภาระการโค้งงอ เปลือกด้านนอกจึงมีความหนา 8-15 มม. แทนที่จะเป็น 25-40 มม. และเนื่องจากช่องทางปิดอยู่ ความเร็วของสารหล่อเย็นจึงอยู่ที่ 1.5-3 ม./วินาที ที่พื้นผิวถ่ายเทความร้อน ผลลัพธ์ที่ได้คือสัมประสิทธิ์การถ่ายเทความร้อนมีประสิทธิภาพมากขึ้น 30-50% และความสม่ำเสมอของเว็บข้ามอยู่ที่ ±1 °C หรือ ±0.5 °C ด้วยระยะพิทช์ที่แปรผัน ซึ่งคุ้มค่ากับการลงทุนที่ความเร็วประมาณ 250 ม./นาที สำหรับเว็บกว้าง และโดยทั่วไปไม่ต่ำกว่า 150 ม./นาที สำหรับเกรดที่ไม่ใช่เกรดออปติคัล
ประเด็นสำคัญ
· ประสิทธิภาพเชิงความร้อนถูกกำหนดโดยความหนาของเปลือกและความเร็วของสารหล่อเย็น ไม่ใช่โดยเส้นผ่านศูนย์กลาง
· ความสม่ำเสมอของเว็บข้าม ไม่ใช่อุณหภูมิเฉลี่ย เป็นตัวกำหนดความขุ่น ความหนา และความเป็นผลึก
· วงจรแบบ Double-shell มีแรงดันตกมากกว่าช่องเปิด 3 ถึง 6 เท่า
· ช่องทางแคบจะอุดตันก่อนและไม่สามารถแปรงได้ ดังนั้นการกรองจึงเป็นข้อกำหนดในการออกแบบ
· "Double-shell" อธิบายถึงตระกูลหนึ่ง โปรไฟล์พิทช์ และคุณภาพการเชื่อมเป็นตัวกำหนดผลลัพธ์
· การยอมรับต้องวัดภายใต้ภาระ ด้วยเรซินการผลิตและปริมาณการผลิต
ตารางสรุป
|
รายการ
|
คำอธิบาย
|
|
ฟังก์ชัน
|
การกำจัดความร้อนที่ควบคุมได้จากเว็บโพลีเมอร์หลอมเหลวหรือกึ่งหลอมเหลว
|
|
โครงสร้าง
|
เปลือกนอก + แกนใน + แผ่นกั้นเกลียวเชื่อม
|
|
ความหนาเปลือกนอก
|
8–15 มม. สำหรับการใช้งานฟิล์มส่วนใหญ่
|
|
แกนใน
|
โครงสร้าง รับภาระการโค้งงอและแรงกดร่วมกับเปลือก
|
|
ความเร็วช่องทาง
|
1.5–3 ม./วินาที ปั่นป่วนที่ผนัง
|
|
พื้นผิว
|
โครเมียมแข็ง 80–150 ไมโครเมตร ที่ 800–1,000 HV
|
|
การตกแต่ง
|
Ra 0.02–0.05 ไมโครเมตร (BOPP/CPP); 0.005–0.02 ไมโครเมตร (BOPET); ≤0.01 ไมโครเมตร (ออปติคัล)
|
|
ความสม่ำเสมอ
|
±1 °C ทั่วไป; ±0.5 °C ระยะพิทช์แปรผัน
|
|
แรงดันตก
|
3 ถึง 6 เท่าของช่องเปิดที่เทียบเท่ากัน
|
|
อายุการใช้งาน
|
10–15 ปี ด้วยน้ำบำบัดและการกำจัดตะกรัน
|
คำจำกัดความ
Double-shell chill roll — หรือที่เรียกว่าลูกกลิ้งระบายความร้อนแบบ double-jacketed หรือ spiral-baffle — คือลูกกลิ้งถ่ายเทความร้อนที่สารหล่อเย็นไม่ได้อยู่ในปริมาตรภายในที่ว่าง แต่ถูกจำกัดให้อยู่ในเส้นทางเกลียวระหว่างทรงกระบอกสองอันที่อยู่ร่วมศูนย์กลาง ทรงกระบอกด้านนอกคือพื้นผิวการทำงาน ทรงกระบอกด้านในคือโครงสร้าง แผ่นกั้นเกลียวถูกเชื่อมระหว่างทั้งสองและกำหนดทั้งเส้นทางการไหลและความแข็งแรงส่วนใหญ่ของลูกกลิ้ง
มันแตกต่างจากการออกแบบที่อยู่ใกล้เคียงสามแบบ ลูกกลิ้งแบบ single-shell หรือ open-cavity มีผนังเดียวและภายในกลวง ลูกกลิ้งแบบเจาะรอบนอกเจาะรูใกล้พื้นผิวของผนังหนา ลูกกลิ้งแบบ multi-zone แบ่งพื้นผิวออกเป็นวงจรที่ควบคุมได้อย่างอิสระสำหรับการทำโปรไฟล์ แต่ละแบบมีที่ของมัน แบบเกลียว double-shell เป็นตัวเลือกหลักสำหรับการหล่อฟิล์ม เนื่องจากเป็นการสร้างสมดุลระหว่างการถ่ายเทความร้อน ความสม่ำเสมอ และความสามารถในการผลิต
หลักการทำงาน
ความต้านทานสี่ประการ
ความร้อนจากโพลีเมอร์ต้องผ่านตามลำดับ: ส่วนต่อประสานการสัมผัสระหว่างเว็บและเปลือก ชั้นโครเมียม ผนังเปลือก และชั้นขอบเขตสารหล่อเย็น
ส่วนต่อประสานการสัมผัสเป็นส่วนที่ใหญ่ที่สุดและถูกละเลยมากที่สุด อากาศที่ติดอยู่ระหว่างลูกกลิ้งเรียบและเว็บที่เคลื่อนที่เร็วเป็นฉนวนที่ดีเยี่ยม มีดอากาศ กล่องสุญญากาศ และการตรึงด้วยไฟฟ้าสถิตอยู่เพื่อยุบชั้นนั้น และไม่มีการออกแบบลูกกลิ้งใดที่จะชดเชยการไม่มีอยู่ของมัน
ชั้นโครเมียมมีส่วนต้านทานน้อยที่ 80–150 ไมโครเมตร แต่เป็นตัวกำหนดการปล่อย การสึกหรอ และผ่านการตกแต่งของมัน พฤติกรรมการเกิดนิวเคลียสที่ปรากฏเป็นความขุ่น
เทอมผนังคือความหนาหารด้วยค่าการนำไฟฟ้า นี่คือเหตุผลว่าทำไมเปลือกหนา 12 มม. จึงมีประสิทธิภาพดีกว่าเปลือกหนา 32 มม. ที่มีเส้นผ่านศูนย์กลางและการไหลเท่ากัน และเหตุผลว่าทำไมการรองรับโครงสร้างภายในจึงเป็นคุณสมบัติเชิงความร้อน ไม่ใช่แค่เชิงกลเท่านั้น
เทอมชั้นขอบเขตสารหล่อเย็นเป็นส่วนกลับของสัมประสิทธิ์การถ่ายเทความร้อนเฉพาะที่ ที่ความเร็วต่ำ ฟิล์มน้ำอุ่นที่ผนังจะหนาและเสถียร ที่ 1.5–3 ม./วินาที ในช่องทางแคบ มันจะบางและได้รับการต่ออายุอย่างต่อเนื่อง
สิ่งที่ช่องทางทำ
ช่องทางเกลียวแบบปิดทำสามสิ่งที่ไม่สามารถทำได้ในช่องเปิด มันป้องกันการลัดวงจร เนื่องจากไม่มีเส้นทางความต้านทานต่ำตรงกลาง มันรักษาความเร็วตลอดทั้งหน้า ดังนั้นชั้นขอบเขตจึงยังคงบางตั้งแต่ต้นจนจบ และมันช่วยให้สามารถปรับระยะพิทช์ได้: การลดระยะนำอย่างต่อเนื่องตามหน้าจะชดเชยการเพิ่มขึ้นของอุณหภูมิสารหล่อเย็นเอง ทำให้โปรไฟล์พื้นผิวที่อาจลาดเอียงจากทางเข้าถึงทางออกเรียบขึ้น
การคำนวณขนาด
การกำจัดความร้อนที่ต้องการคือปริมาณการผลิต × ความร้อนจำเพาะ × การลดลงของอุณหภูมิที่ยอมรับได้ สำหรับโพลีโพรพิลีน ต้องเพิ่มความร้อนแฝงของการตกผลึก การละเว้นจะประเมินภาระต่ำไป 15–25% สำหรับ BOPP เวลาสัมผัสคือมุมห่อในหน่วยเรเดียน × รัศมี ÷ ความเร็วในการหล่อ สารหล่อเย็นไหลตามภาระและการเพิ่มขึ้นของอุณหภูมิที่ยอมรับได้ และความเร็วช่องทางไหลตามการไหลและพื้นที่หน้าตัดช่องทาง
การตรวจสอบสามครั้งจะจับข้อผิดพลาดในการคำนวณขนาดส่วนใหญ่: การคำนวณใช้แผ่นที่หนาที่สุดที่ปริมาณการผลิตสูงสุดหรือไม่ ใช้ อุณหภูมิสารหล่อเย็นตามฤดูกาลสูงสุดหรือไม่ และความเร็วที่ได้ยังคงอยู่ในช่วงปั่นป่วนที่การไหลนั้นหรือไม่
ประโยชน์
· ฟลักซ์ความร้อนต่อพื้นที่หน้าสูงขึ้น รองรับความเร็วในการหล่อที่สูงขึ้นด้วยคุณภาพคงที่
· ความสม่ำเสมอของเว็บข้ามที่แน่นขึ้น ลดความแปรปรวนของความหนา ความขุ่น และขอบตัด
· การตอบสนองที่เร็วขึ้นเมื่อเริ่มต้นและระหว่างการเปลี่ยนแปลงเกรด เนื่องจากเปลือกด้านนอกมีมวลน้อยลง
· พฤติกรรมที่ดีขึ้นระหว่างการเปลี่ยนแปลงอุณหภูมิสารหล่อเย็นตามฤดูกาล
· ข้อกำหนดประสิทธิภาพที่สามารถวัดและบังคับใช้ได้ แทนที่จะเป็นข้อกำหนดเชิงมิติ
การใช้งาน
Double-shell chill rolls เป็นมาตรฐานสำหรับส่วนการหล่อ BOPP และ BOPET, CPP และสาย PE แบบหล่อ, ฟิล์มชนิดออปติคัล, ฟิล์มแยกแบตเตอรี่ลิเธียม, ลูกกลิ้งทำความเย็นสำหรับการเคลือบและการลามิเนตแบบรีด และบนแผ่นหล่อที่คุณภาพพื้นผิวมีความสำคัญ
มีประโยชน์น้อยกว่าสำหรับสายการผลิตแปลงแคบ สายการผลิตแผ่นช้าที่มีเวลาสัมผัสยาวนาน และเกรดบรรจุภัณฑ์ที่ไม่ใช่ออปติคัลที่ยอมรับได้ที่ ±3 °C
การเปรียบเทียบวัสดุ
|
วัสดุเปลือก
|
การนำไฟฟ้า
|
พฤติกรรมการกัดกร่อน
|
เมื่อใดควรเลือก
|
|
เหล็กกล้าคาร์บอน
|
สูง
|
ต้องการน้ำบำบัดและสารยับยั้ง
|
การหล่อฟิล์มมาตรฐาน
|
|
เหล็กกล้าอัลลอย (ตีขึ้นรูป)
|
สูง
|
ดีกับการบำบัด
|
ลูกกลิ้งกว้าง รับภาระสูง
|
|
เหล็กกล้าไร้สนิม
|
ต่ำลงประมาณหนึ่งในสาม
|
ยอดเยี่ยม
|
เคมีน้ำที่รุนแรง, สัมผัสอาหาร
|
|
เหล็กกล้าคาร์บอนชุบโครเมียม
|
สูง (ชั้นบาง)
|
การป้องกันพื้นผิวที่ดี
|
ค่าเริ่มต้นสำหรับเกรดฟิล์ม
|
|
เคลือบเซรามิก / คาร์ไบด์
|
ปานกลาง
|
สูงมาก
|
เว็บที่เสียดสีหรือติดแน่นมาก
|
การเปรียบเทียบการใช้งาน
|
ฟิล์ม
|
ความไวต่อการดับ
|
เป้าหมายความสม่ำเสมอ
|
การตกแต่ง
|
หมายเหตุการออกแบบ
|
|
BOPP
|
ปานกลาง
|
±1 °C
|
Ra 0.02–0.05 ไมโครเมตร
|
ระยะพิทช์แปรผันบนเว็บที่กว้างกว่า 4 ม.
|
|
BOPET
|
สูง
|
±0.5–1 °C
|
Ra 0.005–0.02 ไมโครเมตร
|
อัตราการดับกำหนดปริมาณอสัชพืช
|
|
CPP
|
ปานกลาง
|
±1–2 °C
|
Ra 0.02–0.05 ไมโครเมตร
|
พฤติกรรมการปล่อยมีความสำคัญ
|
|
ออปติคัล
|
สูงมาก
|
±0.5 °C
|
Ra ≤0.01 ไมโครเมตร
|
สมดุล G1.0, การวิ่งไม่สม่ำเสมอ ≤0.01 มม.
|
|
ตัวคั่น
|
สูงมาก
|
±0.5 °C
|
Ra ≤0.01 ไมโครเมตร
|
ความสะอาดและการกรองมีความสำคัญ
|
เมทริกซ์การใช้งานอุตสาหกรรม
|
ขั้นตอน
|
ลูกกลิ้ง
|
ประโยชน์ของ Double-shell
|
|
การหล่อ
|
ลูกกลิ้งหล่อ และลูกกลิ้งทำความเย็น
|
ฟลักซ์ความร้อนสูงสุดในสายการผลิต
|
|
การวางแนว MD
|
ลูกกลิ้งทำความร้อนล่วงหน้า MDO
|
อุณหภูมิสม่ำเสมอทั่วทั้งเว็บกว้าง
|
|
การยืด MD
|
ลูกกลิ้งยืด MDO
|
การดึงที่เสถียรโดยไม่เกิดการหดตัว
|
|
การเคลือบ / การลามิเนต
|
ลูกกลิ้งแปลงฟิล์ม
|
การตั้งค่าอย่างรวดเร็วก่อนการม้วน
|
|
การม้วน
|
ลูกกลิ้งทำความเย็นก่อนเครื่องม้วน
|
ป้องกันการติดและการม้วนเป็นชั้นๆ
|
คู่มือการเลือก
ตอบคำถามหกข้อตามลำดับ
1. ภาระความร้อนคืออะไร? ปริมาณการผลิต, ความหนาแผ่น, อุณหภูมิหลอมเหลว และอุณหภูมิทางออกที่ต้องการ เพิ่มเทอมการตกผลึกสำหรับ PP
2. กรณีที่เลวร้ายที่สุดคืออะไร? ผลผลิตสูงสุด, แผ่นที่หนาที่สุด, น้ำหล่อเย็นที่อุ่นที่สุด ลูกกลิ้งที่คำนวณตามเงื่อนไขเฉลี่ยจะให้ความสม่ำเสมอเฉลี่ยเมื่อถูกใช้งานหนัก
3. ผลิตภัณฑ์ต้องการความสม่ำเสมอเท่าใด? ±2 °C สำหรับบรรจุภัณฑ์ทั่วไป, ±1 °C สำหรับ BOPP และ BOPET มาตรฐาน, ±0.5 °C สำหรับเกรดออปติคัลและตัวคั่น
4. ความกว้างเพียงพอที่จะใช้ระยะพิทช์แปรผันหรือไม่? ที่ความกว้างประมาณ 4 ม. ขึ้นไป ช่องทางที่มีระยะพิทช์สม่ำเสมอจะแสดงความลาดเอียงที่วัดได้จากทางเข้าถึงทางออก เว้นแต่จะมีการชดเชยระยะพิทช์
5. สาธารณูปโภคสามารถส่งมอบได้หรือไม่? ลูกกลิ้งขนาด 6–8 ม. อาจต้องการ 60–90 ม³/ชม. ที่แรงดันตกสามถึงหกเท่าของช่องเปิด ตรวจสอบเส้นโค้งปั๊ม ไม่ใช่ป้ายปั๊ม
6. น้ำได้รับการบำบัดหรือไม่? หากไม่ ให้จัดสรรงบประมาณสำหรับการกรองและการกำจัดตะกรัน หรือยอมรับช่วงเวลาที่สั้นลงระหว่างการให้บริการ
หน้า BOPP Chill Roll และ PRS Cooling Roll นำเสนอสถาปัตยกรรมทั้งสองแบบตามคำถามหกข้อนี้
คู่มือการจัดซื้อจัดจ้าง
รวมสิ่งต่อไปนี้ใน RFQ
· คำแถลงภาระงาน: เกรดโพลีเมอร์, ปริมาณการผลิตเป็น กก./ชม., ความกว้างและความหนาของแผ่นหล่อ, ความเร็วในการหล่อ, อุณหภูมิหลอมเหลวและอุณหภูมิทางออก, อุณหภูมิสารหล่อเย็นขาเข้าในเดือนที่อบอุ่นที่สุด และส่วนนั้นใช้มีดอากาศ กล่องสุญญากาศ หรืออ่างน้ำหรือไม่
· การคำนวณขนาด ที่การรวมกันของกรณีที่เลวร้ายที่สุด โดยมีสมมติฐานระบุไว้
· การไหลและแรงดันตก ที่ภาระงานนั้น เพื่อให้สามารถตรวจสอบปั๊มและท่อได้
· รูปทรงช่องทาง: จำนวนเกลียว, โปรไฟล์พิทช์, พื้นที่หน้าตัดช่องทาง, ความหนาแผ่นกั้น, การเตรียมรอยเชื่อมและการแทรกซึม
· แบบวาดเปลือก: เกรดวัสดุและใบรับรอง, ความหนาผนัง, ข้อกำหนดโครเมียมและช่วงความหนา
· รายงานการตรวจสอบ: การวิ่งไม่สม่ำเสมอในแนวรัศมี, ความเป็นทรงกระบอก, เกรดการสมดุลแบบไดนามิก, ความหนาโครเมียม, การสแกน Ra, และการทดสอบการรั่วด้วยไฮโดรสแตติกหรือฮีเลียมของวงจร
· โปรโตคอลการยอมรับภายใต้ภาระ: การสแกนด้วยเทอร์โมคัปเปิลหรืออินฟราเรดที่ตำแหน่งต่างๆ ของเว็บข้าม ด้วยเรซินการผลิตและปริมาณการผลิต
คำถามสี่ข้อแยกผู้จำหน่ายที่มีความสามารถออกจากผู้ประกอบ: พวกเขาสามารถผลิตตามแบบลูกกลิ้งที่มีอยู่ได้หรือไม่ พวกเขาสามารถจัดหาใบรับรองโรงงานสำหรับวัสดุเปลือกและแผ่นกั้นได้หรือไม่ พวกเขาสามารถรองรับการเปลี่ยน OEM ได้โดยไม่มีแบบหรือไม่ และพวกเขาสามารถแสดงการอ้างอิงที่เทียบเคียงได้ที่ความกว้างและความเร็วที่คล้ายคลึงกันหรือไม่ ผู้ผลิตลูกกลิ้งอุตสาหกรรมมืออาชีพตอบคำถามทั้งสี่ด้วยเอกสารแทนคำคุณศัพท์
ต้นทุนและต้นทุนรวมในการเป็นเจ้าของ
โดยทั่วไป Double-shell roll มีราคาสูงกว่า Single-shell roll ที่มีขนาดเท่ากัน 1.5–2.2 เท่า ค่าพรีเมียมนี้แลกมาด้วยความสม่ำเสมอ ซึ่งแปลงเป็นผลทางเศรษฐกิจสามประการ: การลดขอบตัดและของเสียจากความหนา การลดการลดเกรดเนื่องจากความขุ่นสำหรับเกรดออปติคัลและเกรดที่เคลือบโลหะได้ และความสามารถในการรักษาความเร็วสายการผลิตในช่วงอากาศร้อนแทนที่จะลดความเร็วลง
ตรงกันข้ามคือพลังงานปั๊มที่สูงขึ้นจากแรงดันตก ช่วงเวลาการกำจัดตะกรันที่สั้นลงหากการบำบัดน้ำไม่ดี และต้นทุนการซ่อมแซมที่สูงขึ้นหากรอยเชื่อมแผ่นกั้นล้มเหลว ในทางปฏิบัติ การคืนทุนสำหรับสาย BOPP หรือ BOPET ที่กว้างมักขับเคลื่อนด้วยผลผลิตและเวลาทำงานมากกว่าพลังงาน และโดยทั่วไปจะอยู่ที่ 12 ถึง 24 เดือนเมื่อมีปัญหาความสม่ำเสมอที่วัดได้ก่อนการเปลี่ยน
การวิเคราะห์ความล้มเหลว
|
ปัญหา
|
สาเหตุที่เป็นไปได้
|
วิธีแก้ไขที่แนะนำ
|
|
ไล่ระดับจากขอบถึงขอบภายใต้ภาระ
|
สารหล่อเย็นร้อนขึ้นตามหน้า; ระยะพิทช์สม่ำเสมอในลูกกลิ้งกว้าง
|
ระบุระยะพิทช์แปรผัน; ตรวจสอบการแบ่งการไหลระหว่างเส้นทาง
|
|
แถบกลางร้อน
|
ตะกอนในโซนความเร็วต่ำ; การไหลผ่านแผ่นกั้น
|
กำจัดตะกรัน; ทดสอบแรงดัน; เพิ่มการกรอง 100–200 ไมโครเมตร
|
|
แถบเย็นกะทันหันหลังจากใช้งานหลายปี
|
รอยร้าวจากการล้าในรอยเชื่อมแผ่นกั้น
|
ใช้กล้องส่องตรวจและทดสอบแรงดัน; ซ่อมแซมหรือเปลี่ยนเปลือก
|
|
รอยปล่อย การติด การสูญเสียความเงาเฉพาะที่
|
โครเมียมปนเปื้อนหรือสึกหรอ; จุดร้อนเฉพาะที่จากการอุดตัน
|
ทำความสะอาดและขัดใหม่; วัด Ra; สแกนใหม่ภายใต้ภาระ
|
|
การสูญเสียความสามารถในการทำความเย็นอย่างต่อเนื่อง
|
ตะกรันหรือไบโอฟิล์มที่ด้านน้ำ; ตัวกรองอุดตัน
|
บันทึกการไหลและ ΔT; กำจัดตะกรัน; ฟื้นฟูการบำบัดน้ำ
|
|
การสั่นสะเทือนและแถบความหนาเป็นระยะ
|
ความไม่สมดุล การสึกหรอของตลับลูกปืน การวิ่งไม่สม่ำเสมอของข้อต่อ
|
ตรวจสอบรายงานการสมดุล; เปลี่ยนตลับลูกปืน; ตรวจสอบการจัดตำแหน่ง
|
|
การกัดกร่อนด้านน้ำ
|
น้ำไม่บำบัด; คู่โลหะต่างชนิดกันที่รอยเชื่อม
|
การควบคุมเคมีและสารยับยั้ง; พิจารณาเปลือกสแตนเลส
|
|
แรงดันตกสูงหลังการใช้งาน
|
ปะเก็นบี้, ข้อต่อไม่ถูกต้อง, การอุดตันบางส่วน
|
เปรียบเทียบกับค่าพื้นฐานการเริ่มทำงาน; ถอดและตรวจสอบ
|
คู่มือการบำรุงรักษา
รายเดือน: บันทึกการไหล อุณหภูมิขาเข้า และ ΔT ขาเข้า-ขาออก; เปรียบเทียบกับค่าพื้นฐานการเริ่มทำงาน การลดลงของ ΔT ที่การไหลคงที่บ่งชี้ถึงการอุดตันก่อนที่คุณภาพฟิล์มจะเปลี่ยนแปลง
รายไตรมาส: ตรวจสอบพื้นผิวโครเมียมภายใต้แสงเฉียงเพื่อหารอย การสึกหรอ และการสะสมที่ขอบ; ตรวจสอบแรงดันตกของตัวกรอง; ตรวจสอบข้อต่อแบบหมุนเพื่อหารอยรั่วและการสั่นสะเทือน
รายปี: วัดการวิ่งไม่สม่ำเสมอในแนวรัศมีและลายเซ็นการสั่นสะเทือนที่ความเร็วในการทำงาน; ตรวจสอบสภาพตลับลูกปืน; ยืนยันว่าการสมดุลไม่เปลี่ยนแปลงหลังจากซ่อมแซมใดๆ
ทุกสองถึงสี่ปี: กำจัดตะกรันออกจากวงจร ระยะเวลาขึ้นอยู่กับความกระด้างของน้ำ คุณภาพการกรอง และว่าวงจรปิดหรือไม่ ใช้วิธีการกำจัดตะกรันที่ได้รับการอนุมัติสำหรับวัสดุเปลือกและทำให้เป็นกลางอย่างทั่วถึง
เมื่อเกิดแถบที่ไม่สามารถอธิบายได้: ทดสอบแรงดันวงจรก่อนที่จะสันนิษฐานว่ามีความผิดปกติเชิงความร้อน รอยร้าวของรอยเชื่อมแผ่นกั้นจะเลียนแบบปัญหาการอุดตัน และการทำความสะอาดจะไม่สามารถแก้ไขได้
กรณีศึกษา
ประเภทลูกค้า: ผู้ผลิตฟิล์ม BOPP, เอเชียตะวันออกเฉียงใต้
ฟิล์ม: BOPP แบบธรรมดาและแบบเคลือบโลหะหนา 12–18 ไมโครเมตร และเกรดเคลือบโลหะ
สภาวะการทำงาน: ความกว้างในการหล่อ 6.8 ม., ความเร็วในการหล่อ 380 ม./นาที, 2,400 กก./ชม., น้ำหล่อเย็น 28–32 °C ในฤดูฝน
ปัญหา: สายการผลิตใช้ single-shell open-cavity chill roll อุณหภูมิขาเข้าคงที่ที่จุดตั้งค่าภายใน 0.3 °C แต่พื้นผิวแสดงการกระจายจากขอบถึงศูนย์กลาง 3.8 °C ภายใต้ภาระ ฟิล์มมีแถบความหนาที่เกิดซ้ำประมาณ 900 มม. จากด้านขับ และเกรดที่เคลือบโลหะได้ถูกลดเกรดเนื่องจากความขุ่น การลดอุณหภูมิน้ำลงเหลือ 24 °C ช่วยลดอาการเล็กน้อยและเพิ่มพลังงานเครื่องทำความเย็น
การวินิจฉัย: การไหลคือ 45 ม³/ชม. ซึ่งทำให้ความเร็วต่ำในช่องเปิด ศูนย์กลางของพื้นผิวแสดงอุณหภูมิสูงสุด สอดคล้องกับตะกอนในโซนความเร็วต่ำ การสแกนด้วยเทอร์โมคัปเปิลที่ห้าตำแหน่งยืนยันโปรไฟล์ร้อนตรงกลาง แทนที่จะเป็นความลาดเอียงจากทางเข้าถึงทางออกแบบง่ายๆ
วิธีแก้ปัญหา: Double-shell chill roll ที่มีเส้นผ่านศูนย์กลาง 700 มม. และความยาวหน้าเท่ากัน ช่องทางเกลียวแบบพิทช์แปรผัน เปลือกนอก 14 มม. สมดุล G1.0 โครเมียม Ra 0.02 ไมโครเมตร การไหลเพิ่มขึ้นเป็น 68 ม³/ชม. เพื่อรักษาความเร็วช่องทาง และติดตั้งชุดกรอง 150 ไมโครเมตรก่อนข้อต่อแบบหมุน
ผลลัพธ์: การกระจายภายใต้ภาระลดลงเหลือ 0.9 °C แถบความหนาหายไปจากการสแกนโปรไฟล์ ความขุ่นบนเกรดที่เคลือบโลหะได้ดีขึ้นประมาณ 0.4 เปอร์เซ็นต์ และสายการผลิตรักษาความเร็ว 380 ม./นาที โดยไม่มีการลดความเร็ว 20 ม./นาที ในสภาพอากาศร้อน การคืนทุนที่คำนวณได้คือ 14 เดือนจากผลผลิตและพลังงาน การกำจัดตะกรันครั้งแรกต้องใช้เวลา 26 เดือน โครงการเว็บกว้างที่เทียบเคียงได้สองโครงการได้รับการบันทึกไว้ในไลบรารี กรณีศึกษา: ลูกกลิ้งทำความเย็นชุบโครเมียม: กรณีศึกษา BOPP 7.4 ม. ในอเมริกาใต้ และ ลูกกลิ้งทำความเย็นทนการกัดกร่อน: กรณีศึกษา BOPP 8.7 ม. ในอเมริกาเหนือ.
คำถามที่พบบ่อย
Double-shell chill roll ดีกว่า single-shell roll เสมอหรือไม่?
ไม่ มันจะดีกว่าเมื่อฟลักซ์ความร้อนและความกว้างของเว็บทำให้ความสม่ำเสมอเป็นปัจจัยจำกัดของคุณภาพหรือความเร็ว สำหรับสายการผลิตที่ไม่ใช่ออปติคัลที่แคบ ช้า ลูกกลิ้ง single-shell ที่ทำมาอย่างดีพร้อมตัวดันภายในจะให้ความสม่ำเสมอที่ยอมรับได้ด้วยต้นทุนเงินลงทุนที่ต่ำกว่าและเข้าถึงการทำความสะอาดได้ง่ายกว่า
จำเป็นต้องใช้โครงสร้างแบบ double-shell ที่ความเร็วสายการผลิตเท่าใด?
ไม่มีเกณฑ์สากล โดยทั่วไปจะกลายเป็นค่าเริ่มต้นที่ความเร็วประมาณ 250 ม./นาที สำหรับเว็บที่กว้างกว่า 3 ม. หรือเมื่อระบุความสม่ำเสมอ ±1 °C ไว้ ที่ความเร็วต่ำกว่าประมาณ 150 ม./นาที สำหรับเกรดที่ไม่ใช่ออปติคัล ประโยชน์มักจะน้อย
"Double-shell" เหมือนกับ "double-jacketed" หรือ "spiral baffle" หรือไม่?
พวกเขาอธิบายถึงตระกูลหนึ่ง Double-shell และ double-jacketed หมายถึงทรงกระบอกสองอันที่อยู่ร่วมศูนย์กลาง; spiral baffle อธิบายถึงองค์ประกอบที่สร้างช่องทาง สิ่งที่แยกความแตกต่างระหว่างลูกกลิ้งที่ดีและลูกกลิ้งที่ไม่ดีคือระยะพิทช์ รูปทรงช่องทาง และคุณภาพการเชื่อม
เปลือกที่หนาขึ้นให้การทำความเย็นที่ดีขึ้นหรือไม่?
ตรงกันข้าม ความต้านทานในแนวรัศมีเป็นสัดส่วนกับความหนาของผนัง ดังนั้นผนังที่หนาขึ้นจะทำให้การไหลของความร้อนช้าลงและเพิ่มความเฉื่อยเชิงความร้อน ความหนาถูกเลือกเพื่อความแข็งแกร่งและการทนแรงดัน และโครงสร้างแบบ double-shell มีอยู่บางส่วนเพื่อให้ต่ำที่สุดเท่าที่จะทำได้
ฉันควรคาดหวังการไหลและแรงดันตกเท่าใด?
การไหลตามภาระ โดยทั่วไปความเร็วช่องทาง 1.5–3 ม./วินาที ซึ่งบนลูกกลิ้งขนาด 6–8 ม. หมายถึง 60–90 ม³/ชม. แรงดันตกผ่านวงจรเกลียวแคบๆ มักจะสูงกว่าช่องเปิดสามถึงหกเท่า ดังนั้นให้ปรับขนาดปั๊มตามเส้นโค้งของลูกกลิ้งเอง
สามารถแปลงลูกกลิ้ง single-shell ที่มีอยู่ได้หรือไม่?
แทบไม่ได้ การแปลงต้องใช้ชุดเปลือกใหม่ แผ่นกั้น เพลาและข้อต่อ และการปรับสมดุลใหม่ ลูกกลิ้งใหม่เกือบจะเสียค่าใช้จ่ายน้อยกว่าเสมอและมาพร้อมกับการรับประกัน
จะตรวจสอบความสม่ำเสมอของอุณหภูมิก่อนการยอมรับได้อย่างไร?
ด้วยการทดสอบภายใต้ภาระ: ปริมาณการผลิต, เรซินที่เป็นตัวแทน, และการสแกนด้วยเทอร์โมคัปเปิลหรืออินฟราเรดที่ตำแหน่งต่างๆ ของเว็บ การวัดขณะไม่โหลดไม่พิสูจน์อะไรเลยและไม่ควรถือเป็นหลักฐาน
การออกแบบนี้ต้องการการบำบัดน้ำแบบใด?
น้ำที่กรองแล้ว บำบัดด้วยสารยับยั้ง แบบวงจรปิด ที่อุณหภูมิคงที่ พร้อมการกรอง 100–200 ไมโครเมตรก่อนข้อต่อแบบหมุน น้ำที่ไม่บำบัดจะลดช่วงเวลาการกำจัดตะกรัน โจมตีรอยเชื่อมแผ่นกั้น และในที่สุดจะบังคับให้ต้องเปลี่ยนก่อนเวลาอันควร
ลูกกลิ้งจะมีอายุการใช้งานนานเท่าใด?
สิบถึงสิบห้าปีด้วยน้ำบำบัด การกำจัดตะกรันตามกำหนด และการบำรุงรักษาโครเมียม การปรับปรุงใหม่มักจะคุ้มค่าที่ 40–60% ของต้นทุนใหม่ หากเปลือกและแผ่นกั้นยังดี รอยร้าวของแผ่นกั้นจะเปลี่ยนการคำนวณนั้น
การออกแบบแตกต่างกันสำหรับ BOPET เมื่อเทียบกับ BOPP หรือไม่?
ใช่ BOPET ต้องการการตกแต่งที่ละเอียดกว่าและความสม่ำเสมอที่แน่นกว่า เนื่องจากอัตราการดับกำหนดปริมาณอสัชพืช และมีความไวต่อการสะสมของโอลิโกเมอร์มากกว่า เริ่มต้นจากช่วง ลูกกลิ้งหล่อฟิล์ม และปรับการตกแต่ง ระยะพิทช์ และการกรองตามลำดับ
บทสรุป
สำหรับอุตสาหกรรมการรีดฟิล์มความเร็วสูง เว็บกว้าง Double-shell chill roll คือคำตอบทางวิศวกรรมที่ดีกว่า และเหตุผลก็คือโครงสร้างเป็นส่วนใหญ่เช่นเดียวกับเชิงความร้อน การรองรับภายในช่วยให้เปลือกด้านนอกบาง ซึ่งช่วยลดความต้านทานในแนวรัศมี ช่องทางเกลียวแบบปิดรักษาความเร็วที่ผนัง ซึ่งช่วยลดความต้านทานชั้นขอบเขต ทั้งสองอย่างนี้ให้สัมประสิทธิ์การถ่ายเทความร้อนที่มีประสิทธิภาพมากขึ้น 30–50% และแถบความสม่ำเสมอที่สามารถระบุ วัด และบังคับใช้ได้
มันไม่ใช่การอัพเกรดสากล มีราคาสูงกว่า 1.5–2.2 เท่า มีแรงดันตกมากกว่าสามถึงหกเท่า และลงโทษการบำบัดน้ำที่ไม่ดีรุนแรงกว่าช่องเปิด สำหรับสายการผลิตที่ไม่ใช่ออปติคัลที่แคบ ช้า มันให้ผลกำไรที่ไม่มีใครต้องการ
การตัดสินใจขึ้นอยู่กับการคำนวณภาระงานในกรณีที่เลวร้ายที่สุด ข้อกำหนดอยู่ในใบสั่งซื้อ: โปรไฟล์พิทช์ รูปทรงช่องทาง ความหนาเปลือก เกรดการสมดุล ข้อกำหนดโครเมียม และโปรโตคอลความสม่ำเสมอภายใต้ภาระ ผู้ซื้อที่เขียนรายการหกรายการนี้จะได้รับประสิทธิภาพที่พวกเขาจ่ายไป สำหรับอุปกรณ์แวดล้อม ให้ตรวจสอบช่วง ลูกกลิ้งฟิล์มแบบสองแกน และศูนย์กลาง อุตสาหกรรมฟิล์ม และอ่านคู่มือ PRS Cooling Rolls สำหรับสาย BOPP, BOPET และ BOPA ก่อนเขียน RFQ
ติดต่อ
เจนนี่ หลิว
อีเมล: sale05@huataogroup.com
เว็บไซต์: https://www.huataomulti-indusrolls.com/
โทรศัพท์ / WhatsApp: +86 177 4378 9775
แฮชแท็ก
#ChillRoll #DoubleShellRoll #FilmExtrusion #BOPP #BOPET #CastFilm #CPP #FlexiblePackaging #IndustrialRoller #HeatTransfer #RollerMaintenance #TemperatureControl #FilmProduction #Procurement #EngineeringDesign #ProcessOptimization

 ข้อความของคุณจะต้องอยู่ระหว่าง 20-3,000 ตัวอักษร!