คำตอบอย่างรวดเร็ว
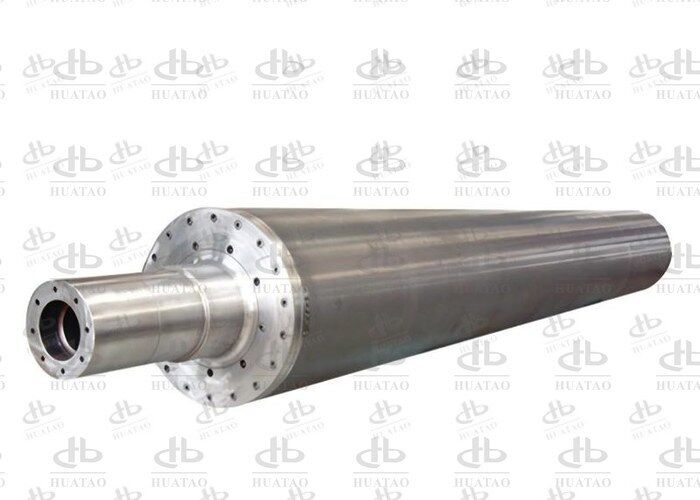
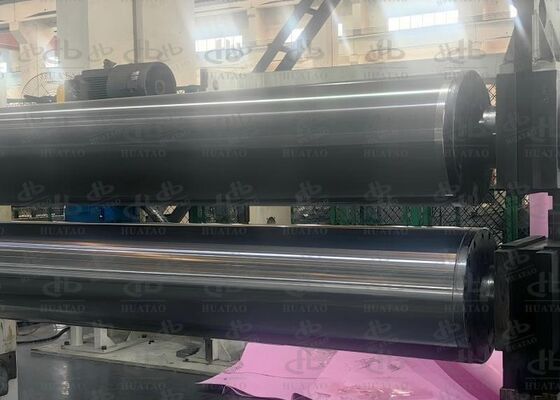
จุดมันเงาและรอยไหม้บนผ้าไม่ทอที่ผ่านการเคลือบเป็นความล้มเหลวของปริมาณพลังงานที่พื้นผิวเว็บ ความเงางามปรากฏขึ้นเมื่อเส้นใยพื้นผิวหลอมเหลว ไหล และถูกกดให้แบน รอยไหม้ปรากฏขึ้นเมื่อพื้นผิวเดียวกันผ่านจากการหลอมไปสู่การออกซิเดชัน ในช่องกดของเครื่องเคลือบ เว็บจะสัมผัสเป็นเวลาเพียง 2-5 มิลลิวินาที และความร้อนจะแทรกซึมลึก 13-20 ไมโครเมตร ดังนั้นผลลัพธ์จึงถูกกำหนดโดยสามตัวแปร: อุณหภูมิของเหล็กที่เส้นสัมผัส แรงกดสัมผัสเฉพาะที่ และเวลาที่สัมผัส รักษาโปรไฟล์ข้ามหน้าให้อยู่ภายใน ±1.5 °C จับคู่ความโค้งให้เข้ากับแรงตามแนวที่แท้จริง และรักษาระยะห่างของช่องกดให้เปิดอยู่ระหว่างการหยุด - ข้อบกพร่องมักจะหายไปภายในหนึ่งกะ
ประเด็นสำคัญ
• ความเงางามเป็นการเปลี่ยนแปลงพื้นผิวทางแสง ไม่ได้พิสูจน์การยึดติดโครงสร้างที่มากเกินไปในตัวเอง การทดสอบการฉีกขาดและการยืดจะตัดสินสิ่งนั้น
• ค่าเบี่ยงเบนข้ามหน้าเกิน ±2 °C ถือเป็นข้อค้นพบ เกิน ±4 °C ถือเป็นสาเหตุของแถบที่มองเห็นได้
• ข้อผิดพลาดความโค้ง 0.03 มม. ในระยะ 2,500 มม. สามารถลดแรงกดที่ขอบช่องกดให้ต่ำกว่าเกณฑ์การยึดติดได้
• เวลาสัมผัสจะลดลงครึ่งหนึ่งเมื่อความเร็วตามแนวเพิ่มขึ้นสองเท่า ดังนั้นการแก้ไขอุณหภูมิที่ผู้ปฏิบัติงานใช้จึงมักจะมากเกินไปและสร้างข้อบกพร่องถัดไป
• โพลีเมอร์ที่ไหม้เกรียมบนเปลือกหุ้มจะทำหน้าที่เป็นฉนวน ร้อนกว่าเหล็กรอบๆ และพิมพ์ภาพสะท้อนเข้าไปในเว็บ
• การหยุดเครื่องโดยปิดช่องกดและลูกกลิ้งร้อนจะทิ้งรอยไหม้ที่ตรงกับเส้นรอบวงของลูกกลิ้งหนึ่งลูกพอดี
• ความสม่ำเสมอ ความโค้งเมื่อรับน้ำหนัก การโก่งตัวเมื่อร้อน และความสมดุล ควรอยู่ในใบสั่งซื้อ ตรวจสอบโดยเอกสารที่จัดส่งพร้อมกับลูกกลิ้ง
ตารางสรุป: ลายเซ็นข้อบกพร่องและการตรวจสอบเบื้องต้น
| ลายเซ็น |
ขอบเขต |
ตำแหน่ง |
กลไกที่เป็นไปได้ |
การตรวจสอบเบื้องต้น |
| แถบเงางาม |
จางหายไปในระยะ 20-50 มม. |
ช่องคงที่หรือทั้งสองขอบ |
การเบี่ยงเบนอุณหภูมิข้ามหน้า |
การสแกนอินฟราเรดที่ความเร็ว 3-5 รอบต่อนาที |
| ความเงางาม ขอบแข็ง |
คมชัด สัมผัสได้ |
คงที่ มักจะเอียง |
รอยย่น แรงกดสูงเกินไป เศษสิ่งแปลกปลอม |
การประทับช่องกด เส้นทางเว็บ |
| ความเงางามเป็นลาย |
ตามการแกะสลัก |
ซ้ำกับลาย |
พื้นที่ขอบสึกหรอ |
ความลึกของลายใต้แสงเฉียง |
| จุดเป็นระยะ |
คมชัด |
หนึ่งครั้งต่อการหมุน |
ความเสียหายของเปลือกหุ้ม การสะสม ความร้อนโก่งตัว |
การวัดความร้อนโก่งตัว |
| การคำนวณเวลาสัมผัส |
คมชัด รูปทรงช่องกด |
เต็มหรือบางส่วน |
สแตนด์บายพร้อมช่องกดปิด |
บันทึกการหยุดการผลิต |
| จุดสีเข้มในช่อง |
เล็ก ไม่สม่ำเสมอ |
ช่องคงที่ |
การสะสมคาร์บอน |
การตรวจสอบด้วยสายตาที่อุณหภูมิ 60-80 °C |
คำจำกัดความ
ข้อบกพร่องความเงางามคือการเพิ่มขึ้นเฉพาะที่ของการสะท้อนแบบกระจก สามารถวัดได้ด้วยหน่วยความเงางาม 60° ที่เพิ่มขึ้นเมื่อเทียบกับตัวอย่างอ้างอิง เกิดจากการทำให้เส้นใยแบน การก่อตัวเป็นฟิล์ม หรือการถ่ายโอนลายที่ช่องกด ข้อบกพร่องจากการไหม้คือการเปลี่ยนแปลงสี - เหลือง ส้ม น้ำตาล หรือดำ - พร้อมกับการเปราะ เกิดจากการออกซิเดชันด้วยความร้อนหรือการแตกของโซ่ บางครั้งอาจมีการสะสมคาร์บอนที่ถ่ายโอนจากลูกกลิ้ง ความเงางามคือการจัดระเบียบพื้นผิวใหม่ การไหม้คือการเสื่อมสภาพทางเคมี
หลักการทำงาน
พลังงานการยึดติดคือผลคูณของอุณหภูมิสัมผัส แรงกดสัมผัส และเวลาสัมผัส เวลาสัมผัสคือความกว้างของช่องกดหารด้วยความเร็วตามแนว: ช่องกด 8 มม. ที่ความเร็ว 150 ม./นาที ให้เวลา 3.2 มิลลิวินาที และที่ความเร็ว 300 ม./นาที ให้เวลา 1.6 มิลลิวินาที ความร้อนจะแพร่กระจายโดยประมาณจากรากที่สองของค่าการนำความร้อน × เวลา ซึ่งสำหรับโพลีโอเลฟินที่ 0.1 มม.²/วินาที จะอยู่ที่ประมาณ 18 ไมโครเมตร ที่ 3.2 มิลลิวินาที และ 12.6 ไมโครเมตร ที่ 1.6 มิลลิวินาที - เส้นใยขนาด 2 เดเนียร์ มีความกว้างประมาณ 17 ไมโครเมตร
เฉพาะผิวชั้นนอกของเส้นใยที่สัมผัสกับลูกกลิ้งเท่านั้นที่ถึงอุณหภูมิการยึดติด ดังนั้น การยึดติดจึงขึ้นอยู่กับพื้นผิวลูกกลิ้ง ไม่ใช่อุณหภูมิเฉลี่ยของเว็บ และความแปรผันเฉพาะที่ของอุณหภูมิพื้นผิวหรือแรงกดสัมผัสจะแสดงออกมาโดยตรงในรูปของความแปรผันของคุณภาพการยึดติดและรูปลักษณ์ หน้าต่างพลังงานระหว่าง "ไม่ยึดติด" และ "เคลือบเงา" มักจะอยู่ที่อุณหภูมิพื้นผิวเพียง 10-15 °C ที่เวลาสัมผัสคงที่ ซึ่งเป็นเหตุผลว่าทำไมข้อผิดพลาดโปรไฟล์เล็กน้อยจึงทำให้เกิดข้อบกพร่องที่มองเห็นได้บนลูกกลิ้งที่ปกติแล้วยอมรับได้
ประโยชน์ของการควบคุมโปรไฟล์ที่ถูกต้อง
• ผลผลิตเกรดหนึ่งสูงขึ้น เนื่องจากข้อบกพร่องถูกกำจัดที่ต้นทางแทนที่จะคัดแยกที่เครื่องพันม้วน
• หน้าต่างกระบวนการกว้างขึ้น ดังนั้นการเปลี่ยนแปลงความเร็วไม่จำเป็นต้องเขียนสูตรใหม่
• ช่วงการทำความสะอาดนานขึ้น เนื่องจากอุณหภูมิพื้นผิวที่สม่ำเสมอช่วยลดการเสื่อมสภาพเฉพาะที่
• การใช้พลังงานลดลง เนื่องจากลูกกลิ้งที่สม่ำเสมอไม่จำเป็นต้องตั้งค่าจุดตั้งค่าที่สูงขึ้นเพื่อปิดบังขอบที่เย็น
• พื้นฐานที่เป็นเอกสารสำหรับการตัดสินใจบำรุงรักษาในภายหลังทุกครั้ง
การใช้งานและความไว
ผ้าสปันบอนด์สำหรับสุขอนามัยและ SMS มีความไวต่อความเงางามมากที่สุด เนื่องจากข้อบกพร่องสามารถมองเห็นได้โดยผู้บริโภค ผ้าทางการแพทย์ปฏิเสธการเปลี่ยนสีโดยสิ้นเชิง สื่อกรองตอบสนองผ่านการซึมผ่าน เนื่องจากแพทช์ที่เคลือบเงาได้ยุบรูพรุนลง ธรณีสิ่งทอทนทานต่อความแปรผันของรูปลักษณ์ แต่มีความเสี่ยงต่อการไหม้ที่ความเร็วต่ำซึ่งมีเวลาสัมผัสนาน เกรดภายในรถยนต์อ่านความแปรผันของความเงางามของลายเป็นสีที่ไม่เข้ากันในชิ้นส่วนสำเร็จรูป
การเปรียบเทียบวัสดุ
| ตัวเลือก |
อุณหภูมิพื้นผิว |
ความสม่ำเสมอ |
จุดแข็ง |
ข้อจำกัด |
| ลูกกลิ้งเหล็กให้ความร้อนด้วยน้ำมัน |
สูงสุด 250 °C |
±2–3 °C |
มวลความร้อนสูง เสถียร |
การทำความร้อนช้า การสูญเสียที่ขอบ |
| ลูกกลิ้งให้ความร้อนแบบเหนี่ยวนำ |
สูงสุด 275 °C |
±1–1.5 °C แบ่งโซน |
การตอบสนองเร็ว ควบคุมโซน |
ความซับซ้อนของการควบคุม |
| ตัวทำความร้อนแบบตลับหรือแท่ง |
สูงสุด 200 °C |
±4–6 °C |
ต้นทุนต่ำ ติดตั้งเพิ่มเติม |
ไม่สม่ำเสมอในหน้ากว้าง |
| เปลือกโครเมียมแข็ง |
— |
— |
ทนทานต่อการสึกหรอ ซ่อมแซมได้ |
เคลือบเงาหากขัดมากเกินไป |
| เปลือกเคลือบเซรามิก |
— |
— |
ป้องกันการติด ทนทานต่อการสึกหรอสูง |
ต้นทุนสูง ซ่อมแซมโดยผู้เชี่ยวชาญ |
| ลูกกลิ้งคู่ยางหรือ PU |
— |
— |
ช่องกดสม่ำเสมอ ปกป้องลาย |
การสึกหรอและความแข็งเปลี่ยนแปลง |
การเปรียบเทียบการใช้งาน
| การใช้งาน |
ความล้มเหลวที่เด่นชัด |
ข้อกำหนดลำดับความสำคัญ |
รอง |
| สปันบอนด์สุขอนามัย |
แถบเงาขอบ |
ความสม่ำเสมอ ±1.5 °C |
ความโค้งเมื่อรับน้ำหนัก |
| SMS ทางการแพทย์ |
จุดไหม้ |
ความสะอาดพื้นผิว ป้องกันการติด |
โปรโตคอลการทำความสะอาด |
| สื่อกรอง |
แพทช์เคลือบเงา |
ความสม่ำเสมอของช่องกด การควบคุมขอบ |
ความลึกของลาย |
| สปันเลซ |
ความเงางามของลาย รอยกลอง |
ความกลมของกลอง |
ความตึงของเว็บ |
| ธรณีสิ่งทอ |
ไหม้ที่ความเร็วต่ำ |
การจัดการเวลาสัมผัส |
การตอบสนองความร้อน |
| ภายในรถยนต์ |
สีเงาไม่เข้ากัน |
ความสม่ำเสมอเต็มหน้ากว้าง |
ความสม่ำเสมอของพื้นผิว |
คู่มือการเลือก
1. ความกว้างใช้งานเทียบกับความกว้างหน้าความกว้างหน้าต้องมากกว่าความกว้างใช้งานโดยมีค่าเผื่อการตัดแต่ง ผลกระทบที่ขอบจะอยู่ในส่วนเกินนั้น ลูกกลิ้งที่กว้างเท่ากับเว็บจะร้อนที่ปลายเสมอ2. อุณหภูมิและอัตราการทำความร้อน
การเหนี่ยวนำตอบสนองในไม่กี่นาที ระบบน้ำมันต้องการการอุ่นเครื่องอย่างควบคุมเพื่อหลีกเลี่ยงความร้อนเกิน3. แรงตามแนวใน N/มม.แปลงเป็นแรงทั้งหมดและยืนยันว่าเปลือกหุ้ม แบริ่ง และความโค้งได้รับการจัดอันดับสำหรับสิ่งนั้น ลูกกลิ้งเคลือบแบบเหนี่ยวนำสำหรับการยึดติดด้วยความร้อนควรมาพร้อมกับแบบวาดความโค้ง
4. ประเภทลูกกลิ้งคู่ลูกกลิ้งคู่แบบมีฝาปิดจะเพิ่มความกว้างของช่องกดและทำให้แรงดันสม่ำเสมอ แต่จะนำมาซึ่งการเปลี่ยนแปลงความแข็งและขีดจำกัดอุณหภูมิ5. แกะสลักหรือเรียบเปลือกที่แกะสลักต้องระบุเปอร์เซ็นต์พื้นที่ผิว ความลึก และการเคลือบหลังการแกะสลัก - ดูช่วงลูกกลิ้งเคลือบแบบนูนสำหรับตัวเลือกรูปแบบ6. เอกสาร
แผนที่ความร้อนขณะร้อน การประทับช่องกดที่โหลดที่กำหนด แผนภูมิการโก่งตัวขณะร้อน รายงานความสมดุล ใบรับรองวัสดุคู่มือการจัดซื้อระบุข้อบกพร่องที่คุณกำลังป้องกัน ไม่ใช่แค่มิติ "ลูกกลิ้งเคลือบ 2,600 มม. หน้ากว้าง" เชิญชวนสินค้าโภคภัณฑ์ "ลูกกลิ้งเคลือบสำหรับการยึดติดด้วยความร้อน กว้าง 2,500 มม. กว้างใช้งาน, 80 N/มม. แรงตามแนว, 190 °C พื้นผิว, ±1.5 °C ความสม่ำเสมอข้ามหน้าเมื่อมีอุณหภูมิ, ความโค้งตามแบบ, TIR ≤0.02 มม. ขณะร้อน, G2.5 ที่ 350 ม./นาที" เชิญชวนผลิตภัณฑ์ที่ออกแบบทางวิศวกรรม
ระบุการทดสอบการยอมรับและผู้ที่เข้าร่วม การสาธิตความสม่ำเสมอที่สภาวะคงที่ ที่อุณหภูมิการผลิต ลูกกลิ้งหมุน 3-5 รอบต่อนาที ที่จุดไม่น้อยกว่า 20 จุดทั่วหน้ากว้าง บวกปลายทั้งสองข้าง การประทับช่องกดจะถูกถ่ายที่โหลดที่กำหนดพร้อมติดตั้งลูกกลิ้งคู่ การโก่งตัวจะถูกบันทึกที่อุณหภูมิ เกรดความสมดุลอ้างอิงความเร็วในการทำงานสูงสุดขอให้มีกลยุทธ์การปล่อยผลิตภัณฑ์เป็นลายลักษณ์อักษร: ประเภทและการเคลือบ ความหนา เครื่องมือทำความสะอาด ความเข้ากันได้ของตัวทำละลาย อุณหภูมิทำความสะอาด สอบถามว่าเปลือกหุ้มสามารถขัดซ้ำได้กี่ครั้งก่อนที่ความหนาของการเคลือบหรือความลึกของชั้นจะต่ำกว่าข้อกำหนด ขอรายการอะไหล่ เนื่องจากลูกกลิ้งเคลือบจะพร้อมใช้งานเท่ากับอุปกรณ์เสริมที่อ่อนแอที่สุดเท่านั้นสุดท้าย ขอรายการตรวจสอบการเริ่มใช้งาน - แผนที่ความร้อน การประทับ การโก่งตัว ค่าความเงางามของชิ้นงานแรก ส่วนใหญ่ลูกกลิ้งใหม่ที่ทำงานได้ไม่ดีจะถูกติดตั้งด้วยสมมติฐานความโค้งเดิมและการชดเชยเซ็นเซอร์เดิมการวิเคราะห์ความล้มเหลวอาการ
กลไกหลักฐานการดำเนินการ
แถบเงาขอบ
โซนขอบมีอุณหภูมิสูงกว่าศูนย์กลาง
แผนที่อินฟราเรดแสดงปลายร้อน 5-10 °C
ลดจุดตั้งค่าขอบ ตรวจสอบ
เงางามในช่องเดียว
จุดแรงกดสูงเฉพาะที่
| การประทับแสดงเส้นหนา |
ขัดใหม่ ปรับความโค้งใหม่ |
จุดเป็นลายซ้ำ |
การสะสม รอยบุบ ความร้อนโก่งตัว |
| ระยะห่างเท่ากับเส้นรอบวง |
ทำความสะอาด ตรวจสอบขณะร้อน ขัดใหม่ |
รอยย่นแนวทแยง |
รอยย่นหนาเป็นสองเท่า |
| ตรวจสอบเส้นทางเว็บต้นน้ำ |
ปรับความตึงและตัวกระจายให้ถูกต้อง |
จุดสีน้ำตาลหลังหยุด |
การแช่ความร้อนขณะสแตนด์บาย |
| บันทึกการหยุด |
เปิดช่องกด ลดอุณหภูมิลง 120 °C |
เหลืองเต็มหน้ากว้าง |
หน้ากว้างเกินช่วงการเสื่อมสภาพ |
| ทดสอบการชดเชยเซ็นเซอร์ |
ปรับเทียบใหม่ ลดจุดตั้งค่า |
เงางามหลังเปลี่ยนความเร็ว |
เวลาสัมผัสเพิ่มขึ้น |
| การคำนวณเวลาสัมผัส |
ล็อคสูตรตามความเร็ว |
คู่มือการบำรุงรักษา |
ทุกกะ: |
| ตรวจสอบเปลือกหุ้มใต้แสงเฉียง เช็ดที่อุณหภูมิ 60-80 °C ด้วยตัวทำละลายที่เข้ากันได้ ยืนยันว่าช่องกดเปิดระหว่างการหยุด ตรวจสอบจอแสดงผลเทียบกับตัวอย่างอ้างอิงแบบพกพา |
รายสัปดาห์: |
ตรวจสอบข้อต่อแบบหมุนเพื่อหารอยรั่วและการสั่นสะเทือน ตรวจสอบการสอบเทียบแรงดันช่องกดด้วยฟิล์มแรงดัน บันทึกอุณหภูมิหน้ากว้างที่ห้าตำแหน่ง ตรวจสอบคุณภาพขอบตัด |
รายเดือน: |
| แผนที่อินฟราเรดเต็มรูปแบบที่อุณหภูมิ การโก่งตัวที่สี่สถานี สเปกตรัมการสั่นสะเทือนของแบริ่ง ทบทวนช่วงเวลาทำความสะอาดเทียบกับจำนวนข้อบกพร่อง |
รายปี: |
การตรวจสอบความโค้งจากการประทับช่องกด การวัดความหนาของการเคลือบ การตรวจสอบความสมดุล และการตัดสินใจขัดใหม่ตามแนวโน้มการโก่งตัวที่วัดได้ |
กรณีศึกษา: แถบขอบ 40 มม. บนสายสปันบอนด์ขนาด 3.2 ม. |
ผู้ผลิตสุขอนามัยที่ใช้สปันบอนด์ 18 แกรม ที่ความเร็ว 280 ม./นาที รายงานแถบเงาขนาด 40 มม. ที่ขอบทั้งสองข้าง ค่าความเงางามสูงกว่าศูนย์กลาง 11 หน่วย แรงดึงที่ขอบสูงกว่าศูนย์กลาง 14% และแรงฉีกขาดที่ขอบต่ำกว่า 20% เศษของเสียจากข้อบกพร่องพื้นผิวอยู่ที่ 4.1%
แผนที่อินฟราเรดที่ 190 °C แสดงให้เห็นว่าส่วนนอก 120 มม. ร้อนกว่า 9 °C การประทับช่องกดที่ 70 N/มม. แสดงแรงกดที่ขอบต่ำกว่าศูนย์กลาง 12% - ความโค้งที่ตัดสำหรับโหลดที่เบากว่า โซนขอบถูกลดอุณหภูมิลง 8 °C เปลือกหุ้มถูกปรับความโค้งใหม่ตามแรงตามแนวที่แท้จริง และช่วงเวลาทำความสะอาดลดลงจาก 24 เป็น 8 ชั่วโมงหลังจากพบการสะสมในช่องเดียวกันค่าความแตกต่างของความเงางามลดลงจาก 11 เป็น 3 หน่วยในวันผลิตวันแรก ช่วงแรงดึงจากขอบถึงศูนย์กลางแคบลงเหลือ 4% และเศษของเสียลดลงเหลือ 0.9% ในช่วงสี่สัปดาห์ เรซิน ความเร็ว และลวดลายยังคงเดิม
คำถามที่พบบ่อย1. ความเงางามสามารถปรากฏขึ้นได้โดยไม่มีปัญหาความแข็งแรงหรือไม่?
ใช่ พื้นผิวที่เคลือบเงาเล็กน้อยสามารถเกิดขึ้นได้ในขณะที่จุดยึดติดยังคงถูกต้อง โดยเฉพาะอย่างยิ่งกับเว็บที่มีเส้นใยละเอียด ตรวจสอบการฉีกขาดและการยืดก่อน หากไม่เปลี่ยนแปลง ปัญหานี้เป็นเพียงด้านความสวยงาม แต่ยังคงมองเห็นได้โดยลูกค้า2. ทำไมข้อบกพร่องจึงปรากฏเฉพาะตอนเริ่มการผลิต?
เปลือกหุ้ม ลูกกลิ้งคู่ และเส้นทางเว็บถึงอุณหภูมิคงที่ในอัตราที่แตกต่างกัน ดังนั้น 50-200 เมตรแรกอาจทำงานที่อุณหภูมิพื้นผิวที่มีประสิทธิภาพแตกต่างกัน อุ่นเครื่องโดยเปิดช่องกดจนกว่าหน้ากว้างจะอยู่ในระยะ 3 °C ของจุดตั้งค่า3. จุดตั้งค่าของฉันคือ 165 °C เทียบกับจุดหลอมเหลว 163 °C ทำไมถึงไหม้?
เนื่องจากค่าที่แสดงไม่ใช่ อุณหภูมิพื้นผิวสัมผัส เซ็นเซอร์ที่ติดตั้งที่เพลาหรือใต้พื้นผิว มักจะอ่านค่าต่ำกว่า 6-12 °C ทำให้พื้นผิวจริงเกือบ 175 °C ตรวจสอบด้วยเทอร์โมคัปเปิลแบบสัมผัสที่สามตำแหน่ง
4. พื้นผิวกระจกทำให้เกิดความเงางามหรือไม่?
อาจทำให้เกิดได้ พื้นผิวที่ละเอียดมากช่วยเพิ่มการถ่ายเทความร้อน แต่เพิ่มการยึดติดของโพลีเมอร์ที่หลอมเหลว เพิ่มการสะสมและการถ่ายโอนความเงา ค่า Ra ที่ควบคุมได้ 0.2-0.3 ไมโครเมตร พร้อมสารเคลือบกันติดเป็นการประนีประนอมที่ดีกว่า
5. ฉันจะแยกความผิดพลาดของความโค้งออกจากการให้ความร้อนที่ไม่สม่ำเสมอได้อย่างไร?
ข้อผิดพลาดความโค้งมีความสมมาตร ส่งผลต่อขอบทั้งสองข้างเท่ากัน และไม่ตอบสนองต่อการเปลี่ยนแปลงจุดตั้งค่าโซน ข้อผิดพลาดทางความร้อนจะตอบสนองภายในไม่กี่นาที การประทับช่องกดจะแยกความแตกต่างได้ในการวัดครั้งเดียว
6. การไหม้เป็นความผิดของลูกกลิ้งเสมอไปหรือไม่?
ไม่ เว็บที่แห้งเกินไป สารรีไซเคิลที่ปนเปื้อน และเม็ดสีมาสเตอร์แบทช์ที่จับตัวเป็นก้อนจะไหม้ที่อุณหภูมิพื้นผิวปกติ หากข้อบกพร่องตามล็อตวัสดุมากกว่าตำแหน่งลูกกลิ้ง ให้ดูที่เรซินและเครื่องอบแห้ง
7. อุณหภูมิเท่าใดระหว่างการหยุด?
ต่ำกว่าจุดอ่อนตัว - ประมาณ 120 °C สำหรับเว็บโพลีโพรพิลีน โดยปิดช่องกดและลูกกลิ้งกำลังทำงาน ตรวจสอบสำหรับโพลีเมอร์ปลอกจริง เนื่องจากปลอก coPET จะอ่อนตัวลงต่ำกว่า 120 °C มาก
8. ควรขัดเปลือกหุ้มเมื่อใด?
ตามแนวโน้มการโก่งตัว ไม่ใช่ตามเครื่องเคลือบ เมื่อ TIR ขณะร้อนเกิน 0.03 มม. หรือไม่สามารถแก้ไขความแปรผันของความเงางามด้วยการแบ่งโซนได้ การขัดใหม่จึงจำเป็น ติดตามความหนาของการเคลือบที่เหลืออยู่เพื่อวางแผนการเปลี่ยน
บทสรุป
ความเงางามและการไหม้จะถูกตัดสินในเวลาไม่กี่มิลลิวินาทีที่พื้นผิวเว็บ ซึ่งทำให้เป็นปัญหาด้านข้อกำหนดมากกว่าปัญหาด้านสูตร การทำงานตามลำดับ: ทำแผนที่อุณหภูมิหน้ากว้างขณะร้อน ถ่ายภาพการประทับช่องกดที่โหลด วัดความเงางามและการฉีกขาดบนตัวอย่างเดียวกัน จากนั้นเปลี่ยนตัวแปรหนึ่งตัวและบันทึกผล พื้นฐานทางวิศวกรรมอยู่ในคู่มือลูกกลิ้งให้ความร้อนด้วยการเหนี่ยวนำด้วยคลื่นแม่เหล็กไฟฟ้า ช่วงลูกกลิ้งสำหรับแต่ละขั้นตอนของกระบวนการจะแสดงไว้ภายใต้ลูกกลิ้งผ้าไม่ทอแบบสปันบอนด์ และลูกกลิ้งผ้าไม่ทอแบบสปันเลซ ในกรณีที่การสะสมมากกว่าโปรไฟล์ความร้อนเป็นปัญหา พื้นผิวลูกกลิ้งเคลือบเซรามิกจะเปลี่ยนพฤติกรรมการยึดติด ลูกกลิ้งเคลือบแบบเหนี่ยวนำจะลดเวลาตอบสนองเมื่อเริ่มทำงาน และส่วนอุตสาหกรรมผ้าไม่ทอที่กว้างขึ้นจะครอบคลุมขั้นตอนกระบวนการที่อยู่ติดกัน ความเงางามที่เกี่ยวข้องกับลายบนเว็บที่ผ่านการไฮโดรเอนแทงเกิลมักจะมาจากเปลือกกลองสปันเลซ หรือลูกกลิ้งนูนที่อยู่ปลายน้ำ
การอ่านเพิ่มเติม
• ช่วงผลิตภัณฑ์: ลูกกลิ้งผ้าไม่ทอแบบสปันบอนด์, ลูกกลิ้งดึงโครเมียม, ลูกกลิ้งทรงกระบอก
• พื้นหลังกระบวนการ: อุตสาหกรรมผ้าไม่ทอ, บล็อกอุตสาหกรรม
• ประสบการณ์หน้ากว้าง: ลูกกลิ้งทำความเย็นเคลือบโครเมียม: สาย BOPP ขนาด 7.4 ม.

 ข้อความของคุณจะต้องอยู่ระหว่าง 20-3,000 ตัวอักษร!